Daftar Isi
Introduction
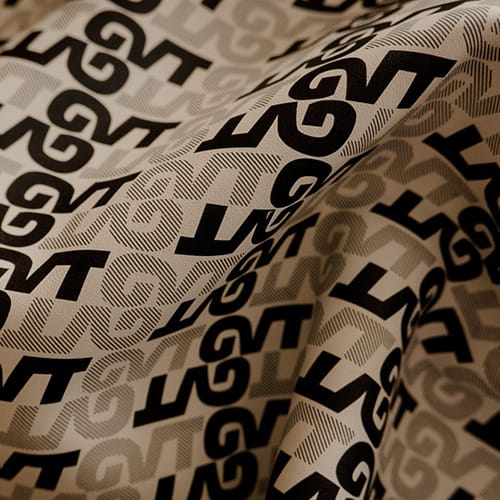
Mesin embossing adalah proses pembentukan permukaan yang penting dalam pembuatan kulit sintetis karena menentukan bagaimana bahan yang relatif datar menjadi butiran berulang, pola geometris, tekstur dekoratif, atau permukaan tiga dimensi lainnya. Untuk PU, PVC, kain berlapis, dan bahan fleksibel terkait, tampilan akhir tergantung pada jauh lebih banyak daripada rol terukir itu sendiri. Suhu, tekanan, ketegangan web, struktur material, kecepatan garis, pendinginan, kondisi rol, dan persiapan permukaan hulu semuanya memengaruhi seberapa akurat pola direproduksi.
Inilah sebabnya mengapa sampel menarik yang dihasilkan selama uji coba singkat tidak secara otomatis membuktikan stabilitas industri. Suatu bahan pada awalnya mungkin menunjukkan butiran yang jelas tetapi secara bertahap kehilangan kedalaman tekstur setelah pendinginan, mengembangkan tingkat kilap yang berbeda di seluruh lebar kerja, atau menjadi tidak stabil secara dimensi setelah memutar ulang. Cacat lain mungkin tidak menjadi jelas sampai gulungan timbul mencapai pencetakan, laminasi, pemotongan, pelipatan, atau menjahit.
Proses embossing mesin yang andal karena itu perlu menjawab beberapa pertanyaan praktis. Dapatkah tekstur tetap seragam dari satu tepi gulungan ke yang lain? Apakah bahan mempertahankan butir setelah pendinginan? Dapatkah pengaturan yang divalidasi direproduksi setelah mengubah produk? Apakah struktur substrat yang berbeda memerlukan jendela proses yang berbeda? Yang terpenting, apakah bahan timbul terus bekerja dengan benar setelah manufaktur hilir?
Enam prinsip berikut menjelaskan bagaimana produsen dapat membangun proses embossing yang lebih stabil dan mengevaluasi peralatan sesuai dengan kualitas produksi aktual daripada spesifikasi mesin maksimum saja.
Apa Itu Embossing Mesin dalam Produksi Kulit Sintetis?
Embossing mesin adalah pembentukan pola tiga dimensi yang terkontrol pada permukaan material yang fleksibel menggunakan roller berpola, pelat, atau komponen pembentuk lainnya bersama dengan tekanan yang sesuai dan, jika diperlukan, panas. Proses ini biasanya digunakan untuk membuat butiran seperti kulit, tekstur halus, struktur dekoratif, pola geometris, dan hasil akhir berulang lainnya.
Sintetis atau kulit buatan dapat diproduksi dari struktur polimer dan tekstil yang berbeda, yang berarti bahan yang dikelompokkan dengan nama umum yang sama dapat merespons secara berbeda terhadap embossing. Permukaan PU lembut yang didukung dengan tekstil elastis, misalnya, tidak selalu berperilaku seperti bahan berlapis PVC yang lebih kencang bahkan ketika kedua gulungan memiliki ketebalan keseluruhan yang serupa.
Embossing mesin industri berbeda dari embossing dekoratif skala kecil terutama karena konsistensi menjadi jauh lebih menuntut. Pola permukaan yang sama perlu tetap stabil di gulungan panjang, melalui batch produksi berulang, dan setelah operator berubah antara bahan atau tekstur.
Dalam produksi praktis, proses umumnya melibatkan pemberian makan terkontrol, pengkondisian termal jika diperlukan, pembentukan pola, pendinginan atau stabilisasi, inspeksi, dan rewinding. Tahapan-tahapan ini harus dipertimbangkan bersama karena cacat yang menjadi terlihat pada roller embossing sebenarnya dapat dimulai lebih awal dalam penanganan web atau persiapan material.
Prinsip 1: Mulailah Dengan Bahan, Bukan Pengaturan Mesin Maksimum
Proses embossing mesin yang stabil dimulai dengan memahami substrat yang masuk ke peralatan. Ketebalan material penting, tetapi hanya satu karakteristik. Komposisi permukaan, struktur pelapis, tipe pendukung, elastisitas, kelembutan, respons termal, dan perilaku dimensi semuanya dapat memengaruhi pembentukan tekstur.
Dua bahan dengan ketebalan nominal yang sama dapat memerlukan kondisi yang sangat berbeda jika salah satu lembut dan sangat elastis sementara yang lain relatif kaku. Bahan yang lebih lembut dapat mereproduksi tekstur halus dengan mudah tetapi pulih lebih kuat setelah meninggalkan zona pembentukan. Bahan yang lebih kencang mungkin memerlukan kondisi termal dan tekanan yang lebih seimbang dengan lebih hati-hati untuk mendapatkan kedalaman butir yang sebanding.
Sebelum mendefinisikan resep embossing, produsen karena itu harus menetapkan kisaran bahan normal serta struktur yang lebih sulit yang digunakan dalam produksi. Alih-alih menanyakan apakah mesin dapat mengembos “kulit PU,” lebih berguna untuk menentukan struktur pelapis yang sebenarnya, dukungan, lebar, ketebalan, sensitivitas permukaan, dan tekstur yang dibutuhkan.
Produk jadi juga harus mempengaruhi jendela proses. Bahan yang ditujukan untuk butiran visual halus mungkin memerlukan definisi permukaan yang lebih tepat daripada yang menggunakan tekstur dekoratif yang sengaja kasar. Demikian pula, permukaan yang nantinya akan mengalami pencetakan atau pelapisan harus dievaluasi sesuai dengan bagaimana embossing mempengaruhi operasi hilir tersebut.
Untuk itu, sebuah Mesin Emboss Kulit harus diuji dengan bahan produksi yang representatif daripada sampel tunggal yang mudah. Evaluasi yang berarti menunjukkan bagaimana sistem merespons ketebalan yang berbeda, struktur pendukung, karakteristik permukaan, dan persyaratan tekstur.
Prinsip 2: Perlakukan Suhu, Tekanan, dan Kecepatan sebagai Satu Proses
Suhu, tekanan, dan kecepatan garis sering ditampilkan sebagai pengaturan mesin terpisah, tetapi mereka bekerja sama selama embossing mesin. Mengubah satu dapat mengubah efek yang lain.
Suhu mempengaruhi seberapa responsif permukaan menjadi selama pembentukan. Jika bahan tidak dikondisikan cukup, detail kecil mungkin gagal untuk mereproduksi dan daerah yang lebih dalam dari pola mungkin tetap dangkal. Paparan termal yang berlebihan, bagaimanapun, dapat mempengaruhi gloss, stabilitas dimensi, pelapis permukaan, atau perilaku mekanik substrat lengkap.
Tekanan menentukan seberapa dekat bahan mengikuti geometri terukir. Tekanan yang tidak mencukupi mungkin membuat bagian butiran tidak jelas, sementara tekanan berlebihan dapat menekan material yang tidak perlu, mengubah ketebalan, meratakan struktur pendukung, atau menghasilkan penandaan permukaan yang tidak diinginkan. Oleh karena itu, tekanan yang benar adalah jumlah yang dibutuhkan untuk mencapai reproduksi pola yang stabil tanpa menciptakan cacat baru.
Kecepatan garis mengubah jumlah waktu material tetap terpapar kondisi termal dan pembentukan. Jika kecepatan produksi meningkat secara signifikan, permukaan memiliki lebih sedikit waktu untuk merespons pada suhu dan tekanan yang sama. Pengaturan yang berkinerja baik pada satu kecepatan operasi karenanya dapat menciptakan tekstur yang lebih dangkal ketika garis dipercepat.
Hubungan ini menjelaskan mengapa penyesuaian acak tidak efisien. Jika operator secara bersamaan meningkatkan suhu dan tekanan sambil mengurangi kecepatan, sampel yang ditingkatkan tidak mengungkapkan perubahan mana yang memecahkan masalah. Metode pengembangan-produksi yang lebih kuat mengubah satu variabel pada satu waktu dan mencatat bagaimana permukaan merespons.
Seiring waktu, pabrik dapat menetapkan jendela proses yang divalidasi daripada mengandalkan satu pengaturan yang tepat. Ini memberi operator rentang operasi praktis di mana kedalaman tekstur, penampilan permukaan, dimensi, dan stabilitas produksi tetap dapat diterima meskipun variasi material normal.
Prinsip 3: Keseragaman Tekanan Lebih Penting Daripada Kekuatan Maksimum
Tekanan embossing maksimum mudah dibandingkan pada spesifikasi teknis, tetapi distribusi tekanan yang seragam biasanya lebih penting untuk bahan jadi.
Jika pusat gulungan lebar menerima tekanan pembentukan yang lebih kuat daripada tepinya, permukaannya mungkin menunjukkan butiran yang dalam dan terdefinisi dengan baik di tengah sementara tekstur menjadi lebih lemah ke arah samping. Meningkatkan tekanan mesin total dapat membuat pusatnya lebih terasa tanpa menghilangkan perbedaan lintas-web.
Evaluasi embossing mesin yang lebih baik memeriksa sampel dari beberapa posisi di seluruh lebar kerja. Sisi kiri, tengah, dan sisi kanan harus dibandingkan di bawah pencahayaan yang sama setelah material stabil. Kedalaman butiran, ketajaman pola, kilap, ketebalan, dimensi, dan tanda tekanan yang terlihat semuanya harus dipertimbangkan.
Ketika perbedaan sisi-ke-sisi berulang kali muncul di lokasi yang sama, penyelidikan harus fokus pada penyebab sistematis seperti penyelarasan rol, distribusi tekanan, keseragaman suhu, ketebalan material yang masuk, atau posisi web. Cacat material acak biasanya berperilaku berbeda dari pola yang terus mengikuti satu sisi mesin.
Keseragaman menjadi sangat penting untuk butiran halus karena perbedaan kecil dalam kondisi kontak dapat menghilangkan detail halus. Tekstur yang lebih dalam mungkin mentolerir beberapa variasi visual dengan lebih mudah, tetapi mereka dapat menempatkan tuntutan yang lebih besar pada deformasi dan pemulihan material.
Untuk produksi industri, pertanyaan yang berguna karena itu bukan “Berapa banyak tekanan yang dapat diterapkan mesin?” tetapi “Dapatkah ia mereproduksi pola yang diperlukan secara merata di seluruh lebar yang dapat digunakan secara lengkap?”
Key Machine Embossing Variables dan Efeknya
| Variabel Proses | Fungsi Primer | Efek Khas Ketika Terlalu Rendah atau Tidak Stabil | Efek Khas Saat Berlebihan |
|---|---|---|---|
| Temperatur | Kondisi bahan untuk pembentukan | Tekstur dangkal atau tidak lengkap | Distorsi atau perubahan kilap |
| Pressure | Geometri pola transfer | Definisi butir lemah | Kompresi atau penandaan permukaan |
| Kecepatan garis | Mengontrol waktu pemaparan proses | Output yang lebih rendah atau ritme yang tidak stabil | Mengurangi waktu pembentukan |
| Tensi web | Menstabilkan pergerakan material | Kerutan atau pelacakan yang buruk | Peregangan dan perubahan dimensi |
| Penyelarasan rol | Menjaga keseragaman lintas web | Tekstur berbeda di seluruh lebar | Bukan kelebihan normal yang dapat disesuaikan |
| Pendinginan | Menstabilkan tekstur yang terbentuk | Pemulihan biji-bijian | Beban proses yang tidak perlu jika dirancang dengan buruk |
| Kebersihan roller | Mempertahankan detail ukiran | Cacat yang hilang atau berulang | Tidak berlaku |
| Rewinding ketegangan | Membentuk gulungan yang sudah jadi | Gulungan longgar atau tidak stabil | Peregangan pasca-proses |
Tabel menunjukkan mengapa cacat embossing mesin jarang didiagnosis dari penampilan saja. Beberapa kondisi proses yang berbeda dapat menciptakan gejala yang terlihat serupa, sehingga operator perlu mengidentifikasi kapan dan di mana masalah dimulai.
Prinsip 4: Kontrol Ketegangan Web Sebelum Material Mencapai Titik Embossing
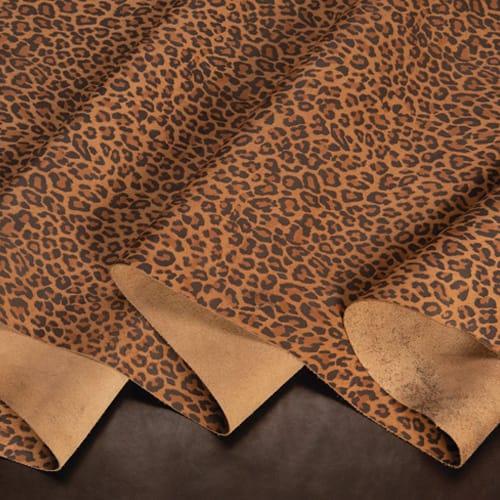
Embossing mesin juga merupakan proses web-penanganan. Kulit sintetis fleksibel harus melakukan perjalanan melalui peralatan tanpa peregangan yang tidak perlu, gerakan menyamping, keriput, atau perubahan mendadak dalam ketegangan.
Ketegangan yang berlebihan sangat penting karena material mungkin terlihat stabil sempurna saat mesin menariknya. Masalahnya dapat muncul hanya setelah web dilepaskan. Jika substrat memanjang sebelum embossing, pola yang sudah jadi mungkin berkontraksi sedikit sesudahnya, mengubah dimensi pengulangan atau membuat tampilan permukaan yang berbeda.
Efek ini menjadi lebih signifikan dengan bahan yang didukung tekstil elastis. Lapisan permukaan dan dukungan mungkin tidak pulih pada tingkat yang persis sama, yang dapat mempengaruhi kerataan dan stabilitas tekstur setelah diproses.
Ketegangan yang tidak memadai menciptakan kelompok masalah yang berbeda. Bahannya mungkin berkerut, mengembara ke samping, menghubungi rol embossing secara tidak merata, atau menghasilkan tekstur yang tidak konsisten di dekat tepinya.
Tujuan yang benar karena itu bukan ketegangan maksimum tetapi gerakan material yang terkendali. Embossing mesin harus tetap stabil selama startup, akselerasi, berjalan normal, perlambatan, dan berhenti karena kondisi ketegangan dapat berubah selama masing-masing fase ini.
Selama uji coba produksi, berguna untuk memeriksa apakah perbedaan tekstur muncul terutama selama transisi kecepatan atau apakah mereka terus selama operasi yang stabil. Jika masalah terjadi terutama selama akselerasi, sistem web-penanganan mungkin layak perhatian lebih dari rol embossing itu sendiri.
Prinsip 5: Geometri Roller dan Kondisi Roller Mendefinisikan Lebih Dari Gaya Pola
Roller embossing menentukan geometri fundamental yang ditransfer ke material, tetapi pengaruhnya melampaui penampilan. Kedalaman pola, skala ukiran, panjang pengulangan, kondisi permukaan, dan penyelarasan mekanis semuanya memengaruhi kualitas embossing mesin.
Rol berbutir halus mengandung detail kecil yang memerlukan kontak terkontrol untuk bereproduksi dengan benar. Bahkan sejumlah kecil kontaminasi dapat mengisi bagian dari struktur terukir dan mengurangi definisi pola. Tekstur yang lebih kasar atau lebih dalam lebih mudah dikenali secara visual tetapi mungkin memerlukan lebih banyak deformasi material untuk mereproduksi geometri penuh mereka.
Kedalaman terukir roller tidak harus bingung dengan kedalaman tekstur akhir material. Hasil aktual tergantung pada kelembutan material, kondisi termal, tekanan, kecepatan, dan seberapa banyak permukaan pulih selama pendinginan.
Pengulangan pola juga menjadi penting dengan desain geometris terstruktur. Perubahan dimensi kecil yang mungkin sulit diperhatikan pada butiran yang tampak alami tidak teratur dapat menjadi jelas ketika garis, bentuk berulang, atau grafik tercetak perlu mempertahankan jarak yang tepat.
Kondisi roller karena itu harus menjadi bagian dari kontrol kualitas harian daripada diperiksa hanya ketika kegagalan besar terjadi. Residu permukaan, goresan, keausan, atau kerusakan lokal dapat mereproduksi cacat yang sama berulang kali di seluruh gulungan produksi.
Metode pemecahan masalah yang sangat berguna adalah mengukur jarak antara cacat berulang. Jika tanda yang sama muncul secara berkala, jarak pengulangan dapat membantu menentukan apakah komponen yang berputar bertanggung jawab. Ini biasanya lebih efisien daripada segera mengubah suhu atau tekanan.
Prinsip 6: Pendinginan dan Stabilisasi Putuskan Apakah Tekstur Benar-benar Tahan Lama
Salah satu kesalahan termudah dalam embossing mesin adalah menyetujui bahan saat masih hangat.
Permukaan mungkin menunjukkan definisi butir yang sangat baik segera setelah pembentukan tetapi sebagian pulih saat material mendingin dan tekanan internal rileks. Jika pemeriksaan kualitas dilakukan terlalu dini, produsen dapat menyetujui tekstur yang tidak mewakili kondisi stabil akhir.
Pendinginan karena itu harus diperlakukan sebagai bagian dari embossing daripada sebagai tahap hilir yang tidak terkait. Bahan membutuhkan stabilisasi yang cukup sebelum kondisi belitan akhir dapat dievaluasi.
Jika pendinginan bervariasi di seluruh lebar kerja, produsen mungkin melihat perbedaan dalam retensi tekstur, dimensi, kerataan, atau pembentukan gulungan. Ini menjadi sangat penting ketika substrat responsif secara termal atau relatif elastis.
Rewinding juga berinteraksi dengan stabilisasi. Ketegangan belitan yang berlebihan dapat meregangkan material segera setelah embossing, sementara belitan yang longgar atau tidak stabil dapat membuat cacat gulungan yang membuat pemrosesan selanjutnya lebih sulit.
Untuk alasan ini, pemeriksaan tekstur harus terjadi baik selama produksi dan setelah bahan telah cukup dingin. Sebuah proses yang menghasilkan pola yang mendalam pada gigitan embossing tetapi kehilangan banyak struktur itu sesudahnya masih memerlukan optimasi.
Embossing dan Pencetakan Mesin Harus Dikembangkan Bersama
Pencetakan dan embossing melakukan fungsi permukaan yang berbeda, tetapi mereka sering mempengaruhi satu sama lain. Pencetakan menambahkan warna atau pola visual, sementara embossing mesin mengubah geometri fisik permukaan.
Ketika bahan dicetak pertama dan timbul sesudahnya, daerah yang baru terbentuk mengangkat dan tersembunyi mengubah cara cahaya mencerminkan dari permukaan dicetak. Warna yang sama karena itu dapat muncul secara visual berbeda setelah embossing. Panas dan tekanan juga dapat mempengaruhi gloss atau kondisi lapisan dicetak.
Ketika embossing datang pertama, pencetakan dapat digunakan untuk menyoroti bagian-bagian yang dipilih dari biji-bijian. Tergantung pada proses, daerah mengangkat mungkin menerima transfer lapisan yang berbeda dari bagian tersembunyi, menghasilkan kedalaman visual yang lebih besar.
Aplikasi yang paling menuntut memerlukan pola cetak agar selaras dengan struktur timbul tertentu. Dalam kasus ini, pendaftaran tergantung pada sinkronisasi mesin dan stabilitas dimensi material. Jumlah peregangan web yang relatif kecil dapat menyebabkan pola cetak dan timbul bergerak secara progresif keluar dari keselarasan dalam jangka produksi yang panjang.
Oleh karena itu, produsen yang menggunakan kedua proses tersebut harus menyetujui permukaan yang telah selesai daripada memperlakukan pencetakan dan emboss sebagai tahap kualitas yang independen.
Embossing Mesin untuk PU dan PVC Kulit Sintetis
Bahan PU dan PVC keduanya dapat diembos, namun perilaku prosesnya tidak boleh dianggap identik.
Struktur PU dapat sangat bervariasi dalam kelembutan, ketebalan lapisan, elastisitas, dukungan, dan karakteristik permukaan. Permukaan yang lembut dapat merespons dengan mudah pembentukan pola tetapi juga dapat pulih lebih banyak setelah pendinginan. Struktur PU lain mungkin lebih kencang dan memerlukan pengkondisian yang berbeda untuk mereproduksi butiran yang sama.
Bahan PVC juga membutuhkan kontrol termal dan tekanan yang sesuai. Kondisi proses yang berlebihan dapat mempengaruhi penampilan permukaan atau stabilitas dimensi bahkan ketika tekstur itu sendiri awalnya terlihat dapat diterima.
Dukungan tekstil semakin memperumit perbandingan karena bahan lengkap berperilaku sebagai komposit. Dukungan rajutan dapat memperkenalkan elastisitas yang lebih besar, sementara struktur tenunan atau bukan tenunan dapat merespons secara berbeda terhadap ketegangan dan kompresi.
Untuk alasan ini, resep proses harus ditetapkan untuk struktur produksi aktual daripada untuk kategori luas seperti “PU” atau “PVC.” Pengaturan mesin paling berguna ketika dihubungkan dengan substrat yang ditentukan, roller tekstur, kecepatan produksi, dan standar permukaan yang diterima.
Cara Menguji Embossing Mesin Sebelum Produksi Penuh
Pengujian industri harus fokus pada pengulangan daripada sampel tunggal yang mengesankan secara visual. Percobaan yang berguna mencakup bahan yang mewakili produksi normal dan kondisi sulit, terutama substrat yang paling mungkin meregang, pulih, bereaksi terhadap panas, atau membutuhkan tekstur halus.
Mesin harus dioperasikan cukup lama untuk mengungkapkan perubahan bertahap dalam suhu, ketegangan, pelacakan, kebersihan rol, dan definisi permukaan. Uji coba yang sangat singkat hanya membuktikan bahwa embossing dimungkinkan; mereka tidak menunjukkan apakah prosesnya tetap stabil.
Sampel harus dikumpulkan dari posisi yang berbeda di seluruh lebar serta tahapan yang berbeda dari menjalankan. Membandingkan bagian awal, tengah, dan kemudian produksi dapat mengungkapkan penyimpangan proses, sementara perbandingan kiri-tengah-kanan membantu mengidentifikasi perbedaan tekanan atau suhu di seluruh web.
Setelah uji coba, bahan harus dibiarkan stabil sebelum evaluasi akhir. Kedalaman tekstur, kilap, dimensi, kerataan, dan retensi pola kemudian harus diperiksa lagi.
Tes yang sangat berharga melibatkan peralihan dari satu bahan atau tekstur ke yang lain dan kemudian kembali ke produk asli. Jika operator dapat mereproduksi hasil pertama menggunakan pengaturan yang didokumentasikan tanpa penyesuaian uji coba yang ekstensif, proses embossing mesin jauh lebih dekat dengan standardisasi industri.
Cacat Embossing Mesin Umum dan Kemungkinan Penyebabnya
Tekstur dangkal adalah salah satu masalah yang paling umum dan mungkin hasil dari pengkondisian termal yang tidak memadai, tekanan yang tidak memadai, kecepatan garis yang berlebihan, geometri roller yang tidak sesuai, atau pemulihan material yang kuat. Peningkatan tekanan seharusnya tidak menjadi respons otomatis karena penyebab sebenarnya mungkin tidak cukup waktu pembentukan atau kondisi material yang tidak sesuai.
Tekstur yang tidak rata di seluruh lebar biasanya layak penyelidikan distribusi tekanan, penyelarasan rol, keseragaman suhu, ketebalan material yang masuk, dan posisi web. Ketika sisi yang sama secara konsisten menghasilkan butiran yang lebih lemah, faktor proses sistematis lebih mungkin daripada variasi material acak.
Kerutan sering berasal dari penanganan material daripada roller embossing. Kondisi unwinding, tension, alignment, guiding, dan rewinding harus diperiksa sebelum menyesuaikan tekanan embossing.
Perubahan kilap yang tidak terduga mungkin terkait dengan panas yang berlebihan, perbedaan tekanan, kondisi permukaan rol, atau variasi substrat. Karena kilap sensitif terhadap kondisi tampilan, sampel juga harus dibandingkan di bawah pencahayaan yang konsisten.
Tekstur yang tampak benar saat hangat tetapi menjadi terasa lebih dangkal setelah pendinginan menunjukkan pemulihan material yang berlebihan atau stabilisasi yang tidak memadai. Dalam hal ini, hubungan lengkap antara struktur material, kondisi pembentukan, pendinginan, dan tegangan web harus dievaluasi.
Cara Membangun Resep Embossing Mesin yang Dapat Diulang
Konsistensi industri meningkat ketika pengalaman operator yang sukses diubah menjadi kondisi proses yang terdokumentasi. Setiap produk berulang harus memiliki referensi yang mengidentifikasi substrat, ketebalan material, struktur pendukung, pola rol, karakter butir yang diperlukan, kecepatan operasi, suhu, tekanan, tegangan web, kondisi pendinginan, dan penampilan jadi yang diterima.
Catatan proses ini harus berfungsi sebagai titik awal yang diketahui daripada kumpulan angka yang tidak fleksibel. Variasi material normal mungkin masih memerlukan sedikit penyesuaian, tetapi operator tidak perlu membangun kembali proses dari nol selama setiap perubahan produksi.
Ketika masalah kualitas muncul, kondisi saat ini dapat dibandingkan dengan proses yang divalidasi sebelumnya. Hal ini membuat pemecahan masalah menjadi lebih sistematis karena perbedaan material, suhu, tegangan, kecepatan, atau kondisi roller dapat diidentifikasi sebelum beberapa pengaturan mesin diubah secara bersamaan.
Catatan proses juga mengungkapkan produk mana yang memiliki jendela operasi sempit. Tekstur halus pada substrat elastis mungkin memerlukan kontrol yang lebih ketat daripada butiran yang relatif kasar pada dukungan yang stabil. Mengenali perbedaan ini membantu tim produksi mengalokasikan lebih banyak perhatian inspeksi ke produk yang paling sensitif.
Kontrol Kualitas untuk Embossing Mesin Berkelanjutan
Kontrol kualitas harus dimulai sebelum material mencapai bagian pembentukan. Gulungan masuk harus diperiksa untuk kondisi permukaan, konsistensi ketebalan, lebar, kerutan, dan variasi lapisan yang jelas karena cacat hulu nantinya dapat disalahartikan sebagai masalah embossing.
Pada saat startup, bagian terbatas harus diproduksi dan dibiarkan stabil sebelum produksi penuh berlanjut. Definisi butir, kilap, dimensi, dan keseragaman tekstur harus dibandingkan dengan referensi yang disetujui.
Selama produksi berkelanjutan, inspeksi harus mencakup beberapa lokasi di seluruh lebar dan sepanjang gulungan. Ini membantu membedakan perbedaan lintas-web dari penyimpangan proses bertahap.
Bahan jadi juga harus dievaluasi setelah tahap pembuatan yang relevan dengan penggunaan akhirnya. Kulit sintetis timbul nantinya dapat mengalami pencetakan, pelapisan, laminasi, pemotongan, pelipatan, penjahitan, atau operasi penyelesaian lainnya. Jika tekstur menjadi tidak stabil selama salah satu tahap ini, parameter embossing mesin mungkin masih memerlukan pengembangan lebih lanjut bahkan ketika gulungan asli terlihat dapat diterima.
Pemeliharaan Secara Langsung Mempengaruhi Konsistensi Tekstur
Sebuah sistem embossing mesin secara bertahap berubah selama produksi normal. Rol mengumpulkan residu proses, bantalan memakai, keselarasan dapat bergeser, pemanasan komponen usia, dan sistem ketegangan-kontrol mungkin mulai merespon secara berbeda.
Pembersihan rol rutin sangat penting untuk tekstur halus karena detail ukiran kecil dapat terisi sebagian dengan residu. Rol harus dibersihkan menggunakan metode yang sesuai untuk permukaannya sehingga kontaminasi dihilangkan tanpa merusak geometri ukiran.
Penyelarasan harus diperiksa ketika perbedaan sisi-ke-sisi berkembang. Jika material berulang kali menunjukkan pola yang lebih dalam di satu sisi, penyebabnya mungkin melibatkan posisi roller atau distribusi tekanan daripada material itu sendiri.
Kinerja pemanasan juga harus diperiksa sesuai dengan respons proses yang sebenarnya. Tampilan pengontrol yang stabil tidak secara otomatis menjamin kondisi kontak material yang identik di setiap bagian lebar kerja.
Komponen penanganan web seperti panduan, rol, drive, bantalan, sensor, dan mekanisme belitan harus dipertahankan untuk alasan yang sama. Masalah ketegangan dapat dengan mudah tampak sebagai masalah timbul ketika rol berpola benar-benar berfungsi dengan benar.
Cara Memilih Peralatan untuk Embossing Mesin
Perbandingan peralatan terstruktur harus dimulai dengan bahan jadi. Produsen pertama-tama harus menentukan struktur substrat yang biasanya mereka proses serta bahan yang lebih sulit yang mungkin meregang, kompres, pulih setelah pemanasan, atau membutuhkan reproduksi butiran halus terutama. Lebar kerja, rentang ketebalan, komposisi permukaan, elastisitas pendukung, kedalaman tekstur yang diharapkan, kecepatan produksi, frekuensi perubahan pola, dan operasi hilir semuanya harus dipertimbangkan bersama.
Perbandingan kemudian harus fokus pada bagaimana peralatan mengontrol persyaratan tersebut. Sistem yang sesuai membutuhkan pengumpanan bahan yang stabil, kontrol suhu yang sesuai, tekanan seragam di seluruh lebar kerja, penyelarasan rol yang andal, ketegangan web yang dapat diprediksi, dan pendinginan yang cukup untuk mempertahankan tekstur yang baru terbentuk. Jika produksi mencakup perubahan pola atau material yang sering, operator juga harus dapat memulihkan pengaturan yang divalidasi tanpa bahan uji coba yang ekstensif.
Kegunaan dan pemeliharaan adalah bagian dari keputusan yang sama. Rol kritis, area pemanas, panduan, dan komponen kontrol-web harus cukup mudah diakses untuk pemeriksaan dan pembersihan rutin tanpa membuat prosedur pengaturan rumit yang tidak perlu. Mesin yang menghasilkan permukaan yang sangat baik tetapi menjadi sulit untuk direproduksi setelah pemeliharaan atau pergantian dapat menciptakan variasi yang signifikan dalam produksi nyata.
Daripada membandingkan hanya tekanan maksimum, suhu, atau kecepatan mekanik, produsen harus mengevaluasi seberapa baik sistem lengkap mempertahankan definisi butir, dimensi, penampilan permukaan, dan pengulangan dalam kondisi pabrik yang sebenarnya. Dimana konfigurasi peralatan perlu sesuai dengan persyaratan substrat dan tekstur tertentu, jelas mendokumentasikan itu persyaratan produksi membantu membuat evaluasi teknis lebih tepat.
Kesalahan Umum yang Harus Dihindari dalam Embossing Mesin
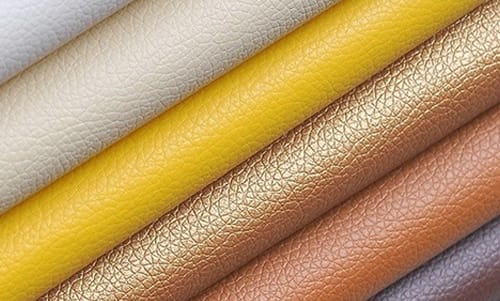
Salah satu kesalahan umum adalah dengan mengasumsikan bahwa ukiran rol yang lebih dalam secara otomatis menciptakan tekstur akhir yang lebih dalam. Hasil sebenarnya tergantung pada bagaimana material merespons suhu, tekanan, kecepatan, dan pendinginan.
Kesalahan lain adalah meningkatkan tekanan setiap kali definisi butir menjadi lebih lemah. Jika masalah sebenarnya adalah pengkondisian yang tidak mencukupi, kecepatan berlebihan, kontaminasi rol, atau ketegangan yang tidak stabil, lebih banyak kekuatan dapat menimbulkan cacat permukaan tambahan tanpa memperbaiki akar penyebabnya.
Produsen juga harus menghindari menyetujui hanya sampel pusat. produksi wide-web perlu pemeriksaan lintas lebar karena kondisi tepi dapat berbeda dari pusat bahkan ketika pengaturan mesin secara keseluruhan tampak stabil.
Mengubah beberapa parameter secara bersamaan selama pemecahan masalah juga membuat pengembangan proses kurang dapat diandalkan. Penyesuaian terkontrol memberikan informasi yang lebih jelas dan membuat produksi di masa depan lebih mudah untuk distandarisasi.
Akhirnya, bahan tidak boleh disetujui hanya pada embossing-mesin keluar. Kualitas industri yang stabil berarti tekstur tetap dapat diterima setelah pendinginan, rewinding, penyimpanan, dan operasi manufaktur hilir bahan benar-benar akan mengalami.
Kesimpulan
Embossing mesin adalah proses rekayasa permukaan terkontrol di mana struktur material, suhu, tekanan, kecepatan saluran, tegangan web, geometri roller, pendinginan, dan kondisi mesin bekerja sama untuk menciptakan tekstur akhir.
Proses yang paling dapat diandalkan tidak hanya menghasilkan butiran terdalam atau beroperasi pada kecepatan tertinggi. Ini mereproduksi permukaan yang diperlukan secara konsisten di seluruh lebar kerja penuh, mempertahankan tekstur itu setelah pendinginan, tetap stabil melalui manufaktur hilir, dan memungkinkan operator memulihkan pengaturan yang divalidasi setelah perubahan produk normal.
Produsen dapat meningkatkan konsistensi embossing dengan memulai dengan persyaratan material nyata, menguji substrat yang sulit, menetapkan jendela proses, memeriksa seluruh gulungan lengkap, mendokumentasikan pengaturan yang berhasil, dan memperlakukan pemeliharaan sebagai bagian dari kontrol kualitas.
Ketika praktik-praktik ini digabungkan, embossing mesin menjadi kurang bergantung pada penyesuaian coba-coba dan lebih mampu menghasilkan butiran berulang, dimensi stabil, dan kualitas permukaan yang dapat diprediksi di seluruh produksi industri berkelanjutan.
FAQ
Untuk apa embossing mesin digunakan dalam produksi kulit sintetis?
Embossing mesin menciptakan butiran terkontrol, pola geometris, tekstur dekoratif, dan permukaan tiga dimensi lainnya pada PU, PVC, dan bahan fleksibel terkait. Sistem industri mengoordinasikan geometri rol, suhu, tekanan, kecepatan, ketegangan, dan pendinginan sehingga tekstur tetap dapat diulang di seluruh gulungan terus menerus.
Faktor apa yang memiliki efek terbesar pada kualitas embossing mesin?
Struktur material, suhu, tekanan, kecepatan garis, tegangan web, geometri rol embossing, penyelarasan, dan pendinginan semuanya mempengaruhi permukaan akhir. Variabel-variabel ini berinteraksi, sehingga kualitas tekstur harus dievaluasi sebagai proses yang lengkap daripada dengan menyesuaikan tekanan atau suhu secara independen.
Mengapa embossing mesin menghasilkan tekstur yang tidak rata di seluruh gulungan?
Perbedaan lintas-web dapat dihasilkan dari tekanan yang tidak merata, ketidaksejajaran roller, variasi suhu, perubahan ketebalan material, atau posisi web yang tidak stabil. Membandingkan sampel yang distabilkan dari sisi kiri, tengah, dan kanan membantu menentukan apakah variasi mengikuti peralatan atau substrat yang masuk.
Mengapa tekstur timbul menjadi lebih dangkal setelah pendinginan?
Beberapa bahan fleksibel sebagian pulih setelah meninggalkan zona pembentukan. Jika permukaan terlihat dalam saat hangat tetapi menjadi lebih dangkal nanti, proses mungkin memerlukan perubahan dalam kondisi pembentukan, pendinginan, ketegangan, atau pengaturan khusus material. Oleh karena itu persetujuan akhir harus terjadi setelah gulungan stabil.
Bagaimana seharusnya produsen menguji proses embossing mesin?
Gunakan substrat produksi yang representatif, termasuk bahan yang sulit, dan jalankan cukup lama untuk mengevaluasi suhu, ketegangan, pelacakan, dan stabilitas tekstur. Periksa lebar kerja penuh, biarkan sampel mendingin, dan uji melalui operasi hilir yang relevan sebelum menentukan resep produksi akhir.