विषय-सूची
परिचय
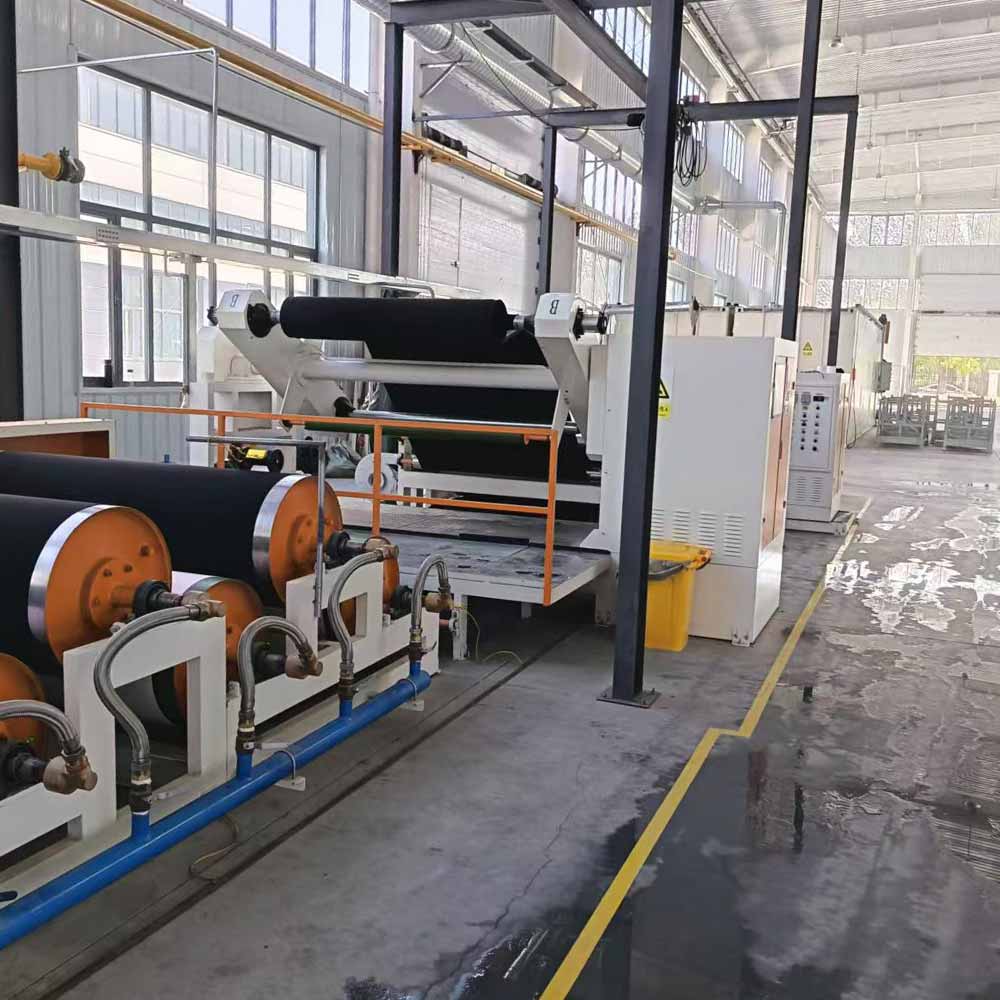
एक चमड़े की एम्बॉसिंग मशीन एक सामग्री पर एक सजावटी पैटर्न को दबाने से ज्यादा करती है औद्योगिक चमड़े और सिंथेटिक चमड़े के उत्पादन में, एम्बॉसिंग एक नियंत्रित सतह बनाने की प्रक्रिया है जो अनाज की परिभाषा, दृश्य गहराई, चमक वितरण, स्पर्श महसूस, आयामी स्थिरता, और तैयार रोल की स्थिरता को प्रभावित करती है।.
पु चमड़े, पीवीसी चमड़े, लेपित सामग्री, और अन्य लचीला सबस्ट्रेट्स के साथ काम करने वाले निर्माताओं के लिए, एम्बॉसिंग गुणवत्ता शायद ही कभी अकेले दबाव से निर्धारित होती है तापमान, रोलर ज्यामिति, संपर्क समय, वेब तनाव, उत्पादन की गति, शीतलन, और आने वाली सामग्री की संरचना सभी बातचीत करते हैं।.
के विकिपीडिया के अवलोकन के अनुसार चमड़ा परिष्करण, े, एम्बॉसिंग चमड़े की सतह को संशोधित करने के लिए उपयोग किए जाने वाले परिष्करण कार्यों में से एक है निरंतर औद्योगिक उत्पादन में, उस सिद्धांत को एक दोहराने योग्य प्रक्रिया में विकसित किया जाता है जो सामग्री के लंबे रोल पर एक ही अनाज बनाने में सक्षम है।.
समझने के लिए सबसे महत्वपूर्ण बिंदु हैंः
- एम्बॉसिंग स्टेशन से पहले एम्बॉसिंग गुणवत्ता सामग्री स्थिरता के साथ शुरू होती है।.
- गर्मी, दबाव, गति और संपर्क समय को जुड़े हुए चर के रूप में माना जाना चाहिए।.
- एम्बॉसिंग रोलर ज्यामिति तैयार अनाज को दृढ़ता से प्रभावित करती है।.
- अधिकतम दबाव बेहतर बनावट की गारंटी नहीं देता है।.
- वेब तनाव पैटर्न आयाम और सतह स्थिरता दोनों को बदल सकता है।.
- शीतलन यह निर्धारित करने में मदद करता है कि गठित बनावट कितनी अच्छी तरह बरकरार है।.
- जब दोनों प्रक्रियाओं का उपयोग किया जाता है तो मुद्रण और एम्बॉसिंग को समन्वित किया जाना चाहिए।.
- उत्पादन नमूनों की पूरी रोल चौड़ाई में जाँच की जानी चाहिए।.
- मशीन की पुनरावृत्ति एक प्रभावशाली नमूने से अधिक मायने रखती है।.
- डाउनस्ट्रीम प्रसंस्करण के बाद अंतिम बनावट का मूल्यांकन किया जाना चाहिए।.
इन संबंधों को समझने से अलग-अलग मशीन विनिर्देशों के बजाय वास्तविक उत्पादन आवश्यकताओं के आधार पर चमड़े की एम्बॉसिंग मशीन का चयन, संचालन और मूल्यांकन करना आसान हो जाता है।.
चमड़ा एम्बॉसिंग मशीन क्या है?
चमड़े की एम्बॉसिंग मशीन एक उपकरण है जिसका उपयोग चमड़े या सिंथेटिक चमड़े की सतह पर एक नियंत्रित पैटर्न या त्रि-आयामी बनावट बनाने के लिए किया जाता है।.
केवल सामग्री के रंग को बदलने के बजाय, एम्बॉसिंग सतह की ज्यामिति को ही संशोधित करता है चयनित रोलर या टूलींग के आधार पर, तैयार सामग्री ठीक अनाज, गहरी बनावट, ज्यामितीय संरचनाएं, सजावटी रूपांकनों, मैट प्रभाव, या अन्य दोहराने योग्य पैटर्न प्राप्त कर सकती है।.
एक विशिष्ट औद्योगिक एम्बॉसिंग प्रणाली में शामिल हैंः
- नियंत्रित सामग्री खिलाना;
- जहां आवश्यक हो वहां तापमान कंडीशनिंग;
- एक उत्कीर्ण एम्बॉसिंग रोलर या फॉर्मिंग टूल;
- दबाव आवेदन;
- लाइन-स्पीड नियंत्रण;
- शीतलन या स्थिरीकरण;
- समाप्त-सामग्री रिवाइंडिंग।.
जिनझिहांग मशीनरी चमड़ा एम्बॉसिंग मशीन चमड़े और सिंथेटिक चमड़े के एम्बॉसिंग के लिए डिज़ाइन किया गया है और इसमें विभिन्न उत्पादन आवश्यकताओं के लिए हॉट-प्रेस और उच्च-आवृत्ति प्रक्रिया विकल्प शामिल हैं।.
एम्बॉसिंग एक दृश्यमान पैटर्न से कहीं अधिक बनाता है
बनावट बदलती है कि प्रकाश सतह से कैसे परावर्तित होता है।.
उठाए गए क्षेत्र, रिक्त क्षेत्र, और उनके बीच संक्रमण हाइलाइट्स और छाया बनाते हैं इसका मतलब है कि एक ही मूल रंग के साथ दो सामग्री एम्बॉसिंग के बाद बहुत अलग दिख सकती हैं।.
बनावट भी प्रभावित कर सकती है कि सामग्री को छूने पर कैसा लगता है इस कारण से, अनाज एक दृश्य और स्पर्श विशेषता दोनों है।.
औद्योगिक एम्बॉसिंग को दोहराने योग्यता की आवश्यकता होती है
निरंतर उत्पादन के माध्यम से उस उपस्थिति को बनाए रखने की तुलना में एक स्वीकार्य नमूना बनाना अपेक्षाकृत सरल है।.
औद्योगिक एम्बॉसिंग को पुन: पेश करना चाहिएः
- समान बनावट गहराई;
- सुसंगत अनाज परिभाषा;
- स्थिर आयाम;
- एकसमान चमक;
- विश्वसनीय पैटर्न दोहराने।.
दोहराव की आवश्यकता ही प्रक्रिया नियंत्रण को इतना महत्वपूर्ण बनाती है।.
चमड़ा एम्बॉसिंग मशीन कैसे काम करती है?
मूल कार्य सिद्धांत सरल है: एक पैटर्न वाली सतह नियंत्रित परिस्थितियों में सामग्री से संपर्क करती है और इसकी ज्यामिति को सतह में स्थानांतरित करती है।.
उस संपर्क बिंदु के आसपास क्या होता है यह निर्धारित करता है कि परिणाम स्थिर है या नहीं।.
एक विशिष्ट वर्कफ़्लो हैः
अनवाइंडिंग → वेब नियंत्रण → थर्मल कंडीशनिंग → एम्बॉसिंग → कूलिंग → निरीक्षण → रिवाइंडिंग।.
सामग्री खिला
सामग्री एक नियंत्रित खिला प्रणाली के माध्यम से मशीन में प्रवेश करती है।.
यदि वेब एम्बॉसिंग से पहले बग़ल में चलता है, झुर्रियाँ डालता है या खिंचता है, तो सतह की गुणवत्ता तब भी भिन्न हो सकती है जब एम्बॉसिंग रोलर स्वयं सटीक हो।.
इसलिए स्थिर आहार लगातार बनावट निर्माण के लिए स्थितियाँ स्थापित करता है।.
थर्मल कंडीशनिंग
जब सतह उचित प्रसंस्करण स्थिति तक पहुंच जाती है तो कुछ सिंथेटिक चमड़े की संरचनाएं बनाना आसान हो जाता है।.
तापमान को केवल अधिकतम करने के बजाय नियंत्रित किया जाना चाहिए।.
बहुत कम थर्मल कंडीशनिंग ठीक विवरण को पुन: पेश करना मुश्किल बना सकती है अत्यधिक गर्मी चमक, आयाम, कोटिंग व्यवहार, या सतह विशेषताओं को बदल सकती है।.
पैटर्न गठन
सामग्री उभरा रोलर या बनाने की सतह से संपर्क करती है।.
इस बिंदु पर, पैटर्न प्रजनन कई कारकों पर निर्भर करता हैः
तापमान + दबाव + रोलर ज्यामिति + संपर्क समय + सामग्री प्रतिक्रिया।.
लाइन की गति सीधे संपर्क समय को प्रभावित करती है, यही कारण है कि उत्पादन की गति का स्वतंत्र रूप से मूल्यांकन नहीं किया जा सकता है।.
शीतलन और स्थिरीकरण
उभरी हुई सतह जब उभरी हुई क्षेत्र से बाहर निकलती है तब भी वह अपेक्षाकृत लचीली हो सकती है।.
शीतलन घुमावदार या आगे की प्रक्रिया से पहले नई बनावट को स्थिर करने में मदद करता है।.
यदि सतह बहुत नरम रहती है, तो उभरा हुआ अनाज का हिस्सा तनाव जारी होने पर ठीक हो सकता है या बदल सकता है।.
एम्बॉसिंग रोलर सतह चरित्र को कैसे परिभाषित करता है
एम्बॉसिंग रोलर चमड़े की एम्बॉसिंग मशीन के सबसे महत्वपूर्ण घटकों में से एक है।.
इसकी उत्कीर्ण ज्यामिति मूल बनावट स्थापित करती है जिसे सामग्री में स्थानांतरित किया जाएगा।.
बढ़िया अनाज
बारीक दानों में सतह का छोटा विवरण होता है।.
उन्हें आम तौर पर सटीक संपर्क और सुसंगत प्रक्रिया स्थितियों की आवश्यकता होती है क्योंकि मामूली बदलाव छोटी सुविधाओं की परिभाषा को कम कर सकते हैं।.
पूरी कार्य चौड़ाई में बारीक पैटर्न का बारीकी से मूल्यांकन किया जाना चाहिए।.
मध्यम अनाज
मध्यम बनावट दृश्यमान पैटर्न गहराई और प्रबंधनीय प्रक्रिया नियंत्रण के बीच संतुलन प्रदान करती है।.
उनका उपयोग वहां किया जा सकता है जहां अत्यधिक स्पष्ट त्रि-आयामी संरचना के बिना स्पष्ट चमड़े जैसी सतह की आवश्यकता होती है।.
गहरी बनावट
गहरी अनाज संरचनाएं मजबूत सतह राहत बनाती हैं।.
हालांकि, एक गहरी उत्कीर्णन का स्वचालित रूप से मतलब यह नहीं है कि तैयार सामग्री समान गहराई प्राप्त करेगी।.
वास्तविक बनावट प्रजनन पर निर्भर करता हैः
- सामग्री कोमलता;
- तापमान;
- दबाव;
- उत्पादन गति;
- ठंडा करना;
- लोचदार रिकवरी।.
ज्यामितीय और सजावटी पैटर्न
प्रत्येक उभरी हुई सतह को पारंपरिक अनाज की नकल करने की आवश्यकता नहीं होती है।.
औद्योगिक एम्बॉसिंग भी बना सकते हैंः
- पंक्तियाँ;
- बार-बार दोहराई गई ज्यामितीय आकृतियाँ;
- तकनीकी पैटर्न;
- सजावटी बनावट;
- कस्टम सतह संरचनाएं।.
नियमित पैटर्न आयामी त्रुटियों को अधिक दृश्यमान बनाते हैं क्योंकि मानव आंख आसानी से रिक्ति या संरेखण में परिवर्तन का पता लगा सकती है।.
चार मुख्य पैरामीटर जो एम्बॉसिंग गुणवत्ता को नियंत्रित करते हैं
हालाँकि कई चर उत्पादन को प्रभावित करते हैं, चार पैरामीटर विशेष ध्यान देने योग्य हैं।.
तापमान
तापमान एम्बॉसिंग पैटर्न के अनुरूप सामग्री की क्षमता को प्रभावित करता है।.
यदि तापमान बहुत कम है
संभावित परिणामों में शामिल हैंः
- उथला अनाज;
- अपूर्ण पैटर्न स्थानांतरण;
- कम विवरण;
- असंगत बनावट।.
यदि तापमान बहुत अधिक है
संभावित समस्याओं में शामिल हैंः
- अवांछित चमक;
- आयामी परिवर्तन;
- अत्यधिक नरमी;
- कोटिंग विरूपण;
- सतह के निशान।.
इसलिए किसी असंबंधित उत्पादन विनिर्देश से कॉपी करने के बजाय वास्तविक सामग्री के लिए आदर्श तापमान विकसित किया जाना चाहिए।.
दबाव
दबाव सतह को एम्बॉसिंग ज्यामिति के साथ नियंत्रित संपर्क में लाने में मदद करता है।.
अपर्याप्त दबाव
बनावट उथली या असंगत रह सकती है।.
पैटर्न के ठीक क्षेत्र पूरी तरह से स्थानांतरित नहीं हो सकते हैं।.
अत्यधिक दबाव
अधिक दबाव स्वचालित रूप से बेहतर नहीं है।.
अत्यधिक संपीड़न हो सकता हैः
- सामग्री की मोटाई बदलें;
- चपटी बैकिंग संरचनाएँ;
- अत्यधिक चमक पैदा करें;
- विकृत किनारे;
- अनाज के कुछ हिस्सों को बढ़ा-चढ़ाकर बताएं।.
उत्पादन उद्देश्यों के लिए, दबाव एकरूपता अक्सर अधिकतम दबाव क्षमता से अधिक मूल्यवान होती है।.
लाइन स्पीड
गति सामग्री के गर्म या बनने वाले घटकों के संपर्क में रहने की मात्रा को बदल देती है।.
उत्पादन की गति बढ़ने से प्रभावी निर्माण समय कम हो सकता है।.
यदि ऑपरेटर तापमान और दबाव पर पुनर्विचार किए बिना गति बदलते हैं, तो तैयार बनावट बदल सकती है, भले ही अन्य सभी प्रदर्शित सेटिंग समान रहें।.
वेब तनाव
वेब तनाव नियंत्रित करता है कि लचीली सामग्री मशीन के माध्यम से कैसे चलती है।.
अत्यधिक तनाव उभारने से पहले सामग्री को खींच सकता है।.
जब वेब बाद में जारी किया जाता है, तो आयामी पुनर्प्राप्ति बदल सकती हैः
- अनाज का अंतर;
- सामग्री की चौड़ाई;
- सतह समतलता।.
अपर्याप्त तनाव अस्थिर ट्रैकिंग और झुर्रियों सहित समस्याओं का एक और सेट बना सकता है।.
उद्देश्य स्थिर है, उचित तनाव है न कि केवल मजबूत तनाव।.
चमड़ा एम्बॉसिंग मशीन प्रक्रिया चर की तुलना की गई
| प्रक्रिया फैक्टर | प्राथमिक समारोह | यदि बहुत कम या अस्थिर है | यदि अत्यधिक |
|---|---|---|---|
| तापमान | बनाने के लिए सतह की स्थिति | उथला या अधूरा अनाज | विरूपण या चमक परिवर्तन |
| दबाव | रोलर ज्यामिति स्थानांतरित करता है | कमजोर पैटर्न परिभाषा | संपीडन या विरूपण |
| लाइन गति | उत्पादन और संपर्क समय को नियंत्रित करता है | कम आउटपुट | अपर्याप्त गठन समय |
| वेब तनाव | सामग्री खिला स्थिर | झुर्रियाँ और ट्रैकिंग भिन्नता | खिंचाव और आयामी परिवर्तन |
| रोलर सटीकता | बनावट ज्यामिति को परिभाषित करता है | अनियमित सतह पैटर्न | सामान्यतः एक सेटिंग वेरिएबल नहीं |
| कूलिंग | गठित सतह को स्थिर करता है | बनावट रिकवरी | यदि खराब तरीके से नियंत्रित किया जाए तो प्रक्रिया अक्षमता |
| रोलर स्वच्छता | ठीक अनाज विवरण संरक्षित करता है | गुम या बार-बार दोष | — |
| संरेखण | क्रॉस-वेब स्थिरता बनाए रखता है | चौड़ाई में अलग-अलग अनाज | — |
| रिवाइंडिंग टेंशन | नियंत्रण समाप्त रोल स्थिरता | ढीला वाइंडिंग | स्ट्रेचिंग या रोल विरूपण |
यह तुलना दर्शाती है कि सतह के दोषों को स्वचालित रूप से एम्बॉसिंग रोलर पर क्यों नहीं लगाया जाना चाहिए। अनाज की समस्या भोजन, हीटिंग, दबाव वितरण, शीतलन या वाइंडिंग में शुरू हो सकती है।.
क्यों दबाव एकरूपता अधिकतम दबाव से अधिक मायने रखती है
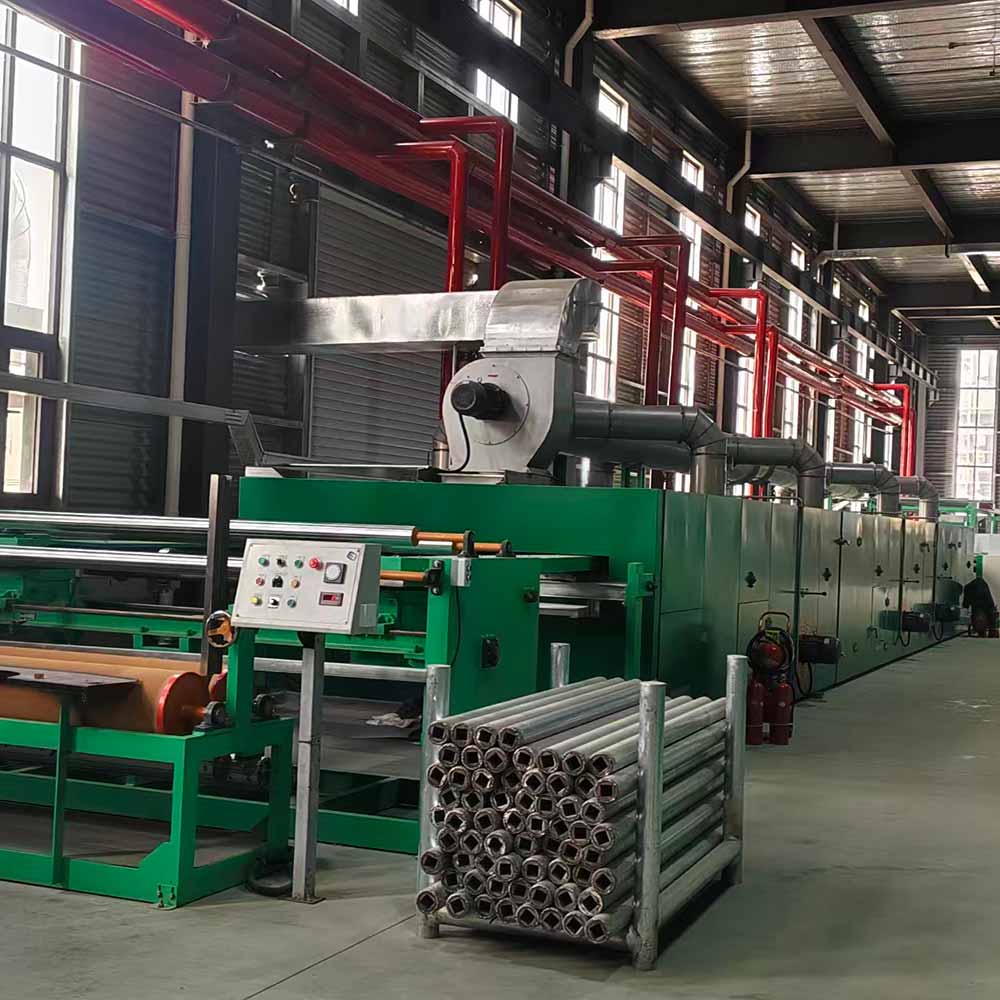
अधिकतम मशीन दबाव एक विनिर्देश शीट पर तुलना करना आसान है।.
वास्तविक उत्पादन के दौरान समान दबाव अधिक महत्वपूर्ण है।.
मान लीजिए कि एक रोल को अपने किनारों के साथ केंद्र में मजबूत एम्बॉसिंग दबाव प्राप्त होता है परिणाम हो सकता हैः
- केंद्र में गहरा अनाज;
- किनारों के पास कमजोर अनाज;
- विभिन्न चमक स्तर;
- असमान स्पर्श महसूस।.
समग्र दबाव बढ़ने से किनारे की समस्या का समाधान किए बिना केंद्र का अनाज और भी गहरा हो सकता है।.
क्रॉस-वेब टेस्ट का उपयोग करें
एक व्यावहारिक मूल्यांकन पद्धति तीन पदों से नमूनों का निरीक्षण करना हैः
- बाईं ओर
- केंद्र
- दाहिनी ओर
समान प्रकाश व्यवस्था के तहत प्रत्येक नमूने की तुलना करें।.
देखोः
- अनाज की गहराई;
- परिभाषा;
- चमक;
- आयाम;
- सतह के निशान।.
यदि एक ही स्थिति बार-बार एक अलग बनावट दिखाती है, तो मशीन संरेखण, तापमान वितरण, दबाव वितरण और आने वाली सामग्री भिन्नता की जांच करें।.
सामग्री संरचना कैसे उभरती हुई परिणामों को बदलती है
एक चमड़े की एम्बॉसिंग मशीन सेटिंग आवश्यक रूप से विभिन्न सामग्रियों पर समान परिणाम नहीं देगी।.
ऐसा इसलिए है क्योंकि मशीन पहले से मौजूद सतह बनाती है।.
पु चमड़ा
पीयू संरचनाएं कोमलता, लोच, कोटिंग मोटाई, बैकिंग और सतह खत्म में भिन्न हो सकती हैं।.
एक नरम पीयू सामग्री आसानी से बन सकती है लेकिन उभार के बाद अधिक ठीक भी हो जाती है।.
एक मजबूत संरचना को समान स्पष्ट अनाज गहराई प्राप्त करने के लिए विभिन्न स्थितियों की आवश्यकता हो सकती है।.
पीवीसी चमड़ा
पीवीसी सामग्री भी प्रक्रिया तापमान के लिए दृढ़ता से प्रतिक्रिया कर सकती है।.
ऑपरेटरों को ठंडा होने के बाद बनावट निर्माण और आयामी या सतह विशेषताओं में किसी भी बदलाव दोनों का मूल्यांकन करना चाहिए।.
कपड़ा-समर्थित सामग्री
बैकिंग प्रभावित करती है कि संपूर्ण समग्र दबाव और तनाव में कैसे व्यवहार करता है।.
स्ट्रेचेबल बैकिंग फैब्रिक उत्पादन के दौरान वेब को लंबा करने की अनुमति दे सकते हैं।.
गहरे उभार के दौरान फर्म बैकिंग अलग-अलग व्यवहार कर सकती है।.
लेमिनेटेड संरचनाएँ
बहुपरत सामग्री का मूल्यांकन एक पूर्ण संरचना के रूप में किया जाना चाहिए।.
एम्बॉसिंग स्थितियां जो सफलतापूर्वक शीर्ष परत बनाती हैं, अभी भी प्रभावित हो सकती हैंः
- बंधन परतें;
- फोम;
- बैकिंग फैब्रिक;
- समग्र मोटाई।.
यही कारण है कि उत्पादन परीक्षणों में वास्तविक तैयार या निकट-तैयार सामग्री संरचनाओं का उपयोग किया जाना चाहिए।.
चमड़ा एम्बॉसिंग मशीन बनाम मैनुअल एम्बॉसिंग
औद्योगिक और मैनुअल एम्बॉसिंग सतह राहत बनाने का मूल उद्देश्य साझा करते हैं, लेकिन वे बहुत अलग उत्पादन आवश्यकताओं को पूरा करते हैं।.
| कारक | चमड़ा एम्बॉसिंग मशीन | मैनुअल एम्बॉसिंग |
|---|---|---|
| उत्पादन स्वरूप | निरंतर या दोहराया औद्योगिक प्रसंस्करण | अलग-अलग टुकड़े |
| पैटर्न पुनरावृत्ति | उच्च जब ठीक से नियंत्रित किया जाता है | ऑपरेटर निर्भर |
| कार्य चौड़ाई | बड़े सामग्री प्रारूपों के लिए उपयुक्त | लिमिटेड |
| प्रक्रिया नियंत्रण | तापमान, दबाव, गति और तनाव | मुख्य रूप से मैनुअल |
| आउटपुट स्थिरता | बार-बार उत्पादन के लिए उपयुक्त | तकनीक के साथ बदलता है |
| पैटर्न बदलता है | टूलींग या रोलर पर निर्भर | छोटे पैमाने के काम के लिए लचीला |
| सर्वोत्तम उपयोग | औद्योगिक उत्पादन | शिल्प और विशिष्ट छोटे कार्य |
शिल्प अनुप्रयोगों के लिए मैन्युअल विधियां उपयोगी रहती हैं, लेकिन औद्योगिक उत्पादन वातावरण के लिए परिभाषित सतह विशेषताओं को बार-बार पुन: पेश करने की क्षमता की आवश्यकता होती है।.
प्रिंटिंग और एम्बॉसिंग एक साथ कैसे काम करते हैं
मुद्रण और एम्बॉसिंग संबंधित सतह-परिष्करण प्रक्रियाएं हैं, लेकिन वे अलग-अलग कार्य करते हैं।.
मुद्रण रंग या दृश्य डिजाइन जोड़ता है।.
एम्बॉसिंग भौतिक सतह ज्यामिति को बदल देता है।.
उन्हें मिलाने से अधिक समृद्ध उपस्थिति बन सकती है।.
एम्बॉसिंग से पहले प्रिंटिंग
भौतिक बनावट जोड़ने के लिए बाद में एक मुद्रित सतह को उभारा जा सकता है।.
एम्बॉसिंग प्रक्रिया मुद्रित रंग के प्रकट होने के तरीके को बदल सकती है क्योंकि उभरे हुए और धंसे हुए क्षेत्र प्रकाश को अलग तरह से प्रतिबिंबित करते हैं।.
गर्मी और दबाव भी चमक को प्रभावित कर सकते हैं।.
यदि एम्बॉसिंग सामान्य विनिर्माण का हिस्सा है, तो अंतिम रंग को पहले के बजाय एम्बॉसिंग के बाद अनुमोदित किया जाना चाहिए।.
मुद्रण से पहले एम्बॉसिंग
पहले से उभरी हुई सामग्री पर मुद्रण अनाज के कुछ क्षेत्रों पर जोर दे सकता है।.
मुद्रण प्रक्रिया के आधार पर, रंग को उभरे हुए क्षेत्रों पर केंद्रित किया जा सकता है या पैटर्न के भीतर चुनिंदा रूप से लागू किया जा सकता है।.
यह अधिक दृश्य गहराई बना सकता है।.
पंजीकृत मुद्रण और एम्बॉसिंग
अधिक परिष्कृत सतह प्रभावों के लिए किसी विशेष एम्बॉसिंग पैटर्न के साथ संरेखित करने के लिए मुद्रित डिज़ाइन की आवश्यकता हो सकती है।.
यह उच्च मांग रखता हैः
- वेब तनाव;
- सामग्री आयाम;
- पैटर्न दोहराना;
- रोलर सिंक्रनाइज़ेशन।.
प्रक्रियाओं के बीच थोड़ी मात्रा में खिंचाव के कारण मुद्रित और उभरे हुए डिज़ाइन धीरे-धीरे संरेखण से बाहर हो सकते हैं।.
कैसे एक चमड़ा एम्बॉसिंग मशीन सतह स्थिरता में सुधार करती है
औद्योगिक एम्बॉसिंग का एक प्रमुख लाभ सतह के प्रभाव को नियंत्रित विनिर्माण विनिर्देश में परिवर्तित करने की क्षमता है।.
द चमड़ा एम्बॉसिंग सतह-परिष्करण प्रक्रिया एक पृथक सजावटी ऑपरेशन के रूप में इलाज के बजाय कोटिंग, सुखाने और अन्य उत्पादन चरणों के साथ एकीकृत किया जा सकता है।.
लगातार अनाज की गहराई
एक बार एक मान्य प्रक्रिया स्थापित हो जाने के बाद, निर्माता विभिन्न रोलों में समान अनाज विशेषताओं को पुन: पेश कर सकता है।.
इसके लिए स्थिर इनपुट के साथ-साथ स्थिर मशीन सेटिंग्स की भी आवश्यकता होती है।.
अधिक पूर्वानुमानित सतही उपस्थिति
एम्बॉसिंग सामग्री को एक परिभाषित दृश्य संरचना देता है।.
जब रोलर की स्थिति और प्रक्रिया पैरामीटर नियंत्रित रहते हैं, तो इस उपस्थिति को पुन: उत्पन्न करना आसान हो जाता है।.
नियंत्रित बनावट विकास
विभिन्न रोलर्स निर्माताओं को समान आधार सामग्री से अलग सतह पहचान बनाने की अनुमति देते हैं।.
यह संपूर्ण सामग्री संरचना को बदले बिना तैयार सतह के डिजाइन में अधिक लचीलापन प्रदान करता है।.
सरफेस फिनिशिंग के साथ बेहतर एकीकरण
एम्बॉसिंग के साथ समन्वित किया जा सकता हैः
- कोटिंग;
- मुद्रण;
- चमक नियंत्रण;
- लेमिनेशन;
- सुरक्षात्मक परिष्करण।.
परिणाम एक पृथक बनावट के बजाय एक पूर्ण सतह प्रणाली है।.
सामान्य चमड़ा एम्बॉसिंग मशीन की समस्याएँ
अच्छी समस्या निवारण दोष के पैटर्न की पहचान करके शुरू होता है।.
उथला या कमजोर अनाज
संभावित कारणों में शामिल हैंः
- अपर्याप्त सतह कंडीशनिंग;
- अपर्याप्त दबाव;
- अत्यधिक लाइन गति;
- अनुपयुक्त रोलर पैटर्न;
- अत्यधिक सामग्री वसूली।.
दबाव बढ़ाने से पहले, सत्यापित करें कि तापमान और संपर्क समय उपयुक्त हैं या नहीं।.
चौड़ाई में असमान अनाज
यदि एक पक्ष लगातार दूसरे से अलग दिखता है, तो जांच करेंः
- रोलर संरेखण;
- दबाव वितरण;
- हीटिंग एकरूपता;
- सामग्री की मोटाई भिन्नता;
- वेब स्थिति।.
एक दोहराए जाने योग्य साइड-टू-साइड अंतर का आमतौर पर एक व्यवस्थित कारण होता है।.
ठंडा होने के बाद बनावट फीकी पड़ जाती है
कभी-कभी सतह उभार के तुरंत बाद अच्छी तरह से बनती हुई दिखती है लेकिन स्थिरीकरण के बाद उथली हो जाती है।.
यह अत्यधिक सामग्री पुनर्प्राप्ति का संकेत दे सकता है।.
जांच करें:
- बनाने की स्थितियाँ;
- सामग्री लोच;
- ठंडा करना;
- सब्सट्रेट संरचना।.
सामग्री के स्थिर स्थिति में लौटने के बाद हमेशा उसका निरीक्षण करें।.
अवांछित चमक
चमक परिवर्तन निम्न के कारण हो सकता हैः
- अत्यधिक गर्मी;
- अत्यधिक दबाव;
- रोलर सतह की स्थिति;
- विभिन्न सब्सट्रेट क्षेत्र।.
दृश्य निरीक्षण के दौरान प्रकाश की स्थिति भी सुसंगत रहनी चाहिए।.
झुर्रियों
झुर्रियाँ अक्सर दबाव बढ़ाने के बजाय सामग्री प्रबंधन से संबंधित होती हैं।.
चेकः
- खोलना;
- तनाव;
- मार्गदर्शन;
- रोलर संरेखण;
- ठंडा करना;
- रिवाइंडिंग।.
सतह दोषों को दोहराना
एक दोष जो एक ही अंतराल पर बार-बार प्रकट होता है वह मूल्यवान नैदानिक जानकारी है।.
घूमने वाले घटकों, विशेष रूप से पैटर्न वाले रोलर और संबंधित संपर्क सतहों की जाँच करें।.
एक स्थानीयकृत संदूषक या क्षतिग्रस्त अनुभाग पूरे रोल में एक ही निशान को पुन: उत्पन्न कर सकता है।.
कैसे एक चमड़े के एम्बॉसिंग मशीन का परीक्षण करने के लिए
एक प्रभावी मशीन परीक्षण को आपकी सबसे आसान सामग्री के बजाय आपकी सबसे कठिन उत्पादन स्थितियों के आसपास डिज़ाइन किया जाना चाहिए।.
एक प्रतिनिधि सामग्री सेट बनाएं
प्रतिनिधित्व करने वाले नमूने शामिल करेंः
- पतली सामग्री;
- मोटी सामग्री;
- नरम सतह;
- मजबूत सतह;
- लोचदार समर्थन;
- संवेदनशील कोटिंग;
- सामान्य उत्पादन संरचना।.
केवल एक सामग्री का परीक्षण मशीन की क्षमता की अधूरी तस्वीर देता है।.
एक से अधिक बनावट का परीक्षण करें
जहां संभव हो, बारीक और गहरी दोनों प्रकार की अनाज संरचनाओं का परीक्षण करें।.
ठीक पैटर्न दिखाते हैं कि मशीन छोटे विवरण बनाए रख सकती है या नहीं।.
गहरे अनाज निर्माण क्षमता और सामग्री पुनर्प्राप्ति का मूल्यांकन करने में मदद करते हैं।.
एक सतत परीक्षण चलाएँ
बहुत छोटे नमूने साबित करते हैं कि एक बनावट बनाई जा सकती है।.
एक लंबे परीक्षण से पता चलता है कि प्रक्रिया स्थिर बनी हुई है या नहीं।.
रन के दौरान, निरीक्षण करेंः
- तापमान स्थिरता;
- वेब ट्रैकिंग;
- अनाज की गहराई;
- दबाव स्थिरता;
- तनाव;
- सतह उपस्थिति।.
पूर्ण कार्य चौड़ाई की जाँच करें
केवल केंद्र का निरीक्षण न करें।.
बाएँ, केंद्र और दाएँ नमूनों की तुलना करें।.
ठंडा होने के बाद जांचें
सामग्री के स्थिर होने के बाद अंतिम निरीक्षण किया जाना चाहिए।.
यह स्थायी बनावट से अस्थायी पैटर्न गठन को अलग करने में मदद करता है।.
एक एम्बॉसिंग प्रक्रिया नुस्खा बनाएँ
स्थिरता में सुधार करने के सबसे प्रभावी तरीकों में से एक सफल उत्पादन सेटिंग्स का दस्तावेजीकरण करना है।.
प्रत्येक नियमित उत्पाद के लिए, एक प्रक्रिया रिकॉर्ड बनाएं।.
इसमें शामिल हो सकते हैंः
- सामग्री पहचान;
- कुल मोटाई;
- समर्थन संरचना;
- एम्बॉसिंग रोलर;
- अनाज कोड;
- तापमान;
- दबाव;
- लाइन की गति;
- वेब तनाव;
- शीतलन स्थिति;
- रिवाइंडिंग कंडीशन;
- अनुमोदित संदर्भ नमूना।.
क्यों व्यंजनों बात
प्रक्रिया रिकॉर्ड के बिना, ऑपरेटर मेमोरी पर बहुत अधिक भरोसा कर सकते हैं।.
यह तब और अधिक कठिन हो जाता है जब कोई कारखाना कई उत्पादन करता हैः
- सामग्री;
- अनाज के पैटर्न;
- मोटाई;
- सतह खत्म।.
एक नुस्खा ऑपरेटरों को हर बार शून्य से प्रक्रिया का निर्माण करने के बजाय एक ज्ञात प्रारंभिक बिंदु पर लौटने की अनुमति देता है।.
एक व्यावहारिक गुणवत्ता-नियंत्रण विधि स्थापित करें
एम्बॉसिंग गुणवत्ता का व्यवस्थित रूप से निरीक्षण किया जाना चाहिए।.
उत्पादन से पहले
चेकः
- आने वाली सामग्री;
- रोलर पहचान;
- रोलर स्वच्छता;
- मशीन की स्थिति;
- प्रक्रिया सेटिंग्स।.
स्टार्टअप पर
पूर्ण उत्पादन जारी रखने से पहले पहले खंड को मंजूरी दें।.
मूल्यांकन करेंः
- अनाज की गहराई;
- पैटर्न परिभाषा;
- चमक;
- चौड़ाई;
- आयामी स्थिति।.
उत्पादन के दौरान
नियोजित अंतराल पर निरीक्षण करें।.
एक उपयोगी नमूना पैटर्न हैः
बाएँ → केंद्र → दाएँ
और
शुरुआत → मध्य → बाद में उत्पादन।.
यह क्रॉस-वेब भिन्नता और प्रक्रिया बहाव दोनों की जाँच करता है।.
उत्पादन के बाद
ठंडा और रिवाइंडिंग के बाद, सत्यापित करेंः
- बनावट प्रतिधारण;
- सतह की उपस्थिति;
- आयामी स्थिरता;
- रोल गुणवत्ता।.
डाउनस्ट्रीम प्रसंस्करण के बाद
प्रासंगिक बाद के संचालन के बाद उभरी हुई सामग्री का भी मूल्यांकन किया जाना चाहिए।.
उदाहरण के लिएः
एम्बॉसिंग → फाड़ना → काटना → सिलाई।.
यदि बनावट या आयाम बाद में अस्वीकार्य हो जाते हैं, तो एम्बॉसिंग प्रक्रिया को अभी भी समायोजन की आवश्यकता हो सकती है।.
रखरखाव जो एम्बॉसिंग गुणवत्ता की रक्षा करता है
रखरखाव गुणवत्ता नियंत्रण से अलग नहीं है।.
चमड़े की एम्बॉसिंग मशीन धीरे-धीरे बदलती है क्योंकि रोलर्स अवशेष जमा करते हैं, बीयरिंग घिस जाते हैं, संरेखण में बदलाव होता है, या तनाव घटक बदलते हैं।.
एम्बॉसिंग रोलर को साफ करें
ललित उत्कीर्ण संरचनाएं अवशेष एकत्र कर सकती हैं।.
यदि पैटर्न आंशिक रूप से भर जाता है, तो बनावट की परिभाषा कमजोर हो सकती है।.
सफाई प्रक्रियाओं को उत्कीर्ण सतह को नुकसान पहुंचाए बिना दूषित पदार्थों को हटाना चाहिए।.
रोलर संरेखण की जाँच करें
संरेखण चौड़ाई में दबाव वितरण को प्रभावित करता है।.
अप्रत्याशित अगल-बगल अनाज भिन्नता को संरेखण निरीक्षण के लिए प्रेरित करना चाहिए।.
तापमान नियंत्रण सत्यापित करें
हीटिंग घटकों और सेंसरों की नियमित रूप से जाँच की जानी चाहिए।.
एक स्थिर प्रदर्शन हमेशा यह गारंटी नहीं देता है कि प्रत्येक संपर्क क्षेत्र में वास्तविक स्थितियाँ समान रहती हैं।.
वेब-हैंडलिंग सिस्टम बनाए रखें
निरीक्षण:
- रोलर्स;
- ड्राइव;
- मार्गदर्शक;
- ब्रेक;
- सेंसर;
- बियरिंग्स।.
वेब-हैंडलिंग समस्या एम्बॉसिंग दोष के रूप में प्रकट हो सकती है।.
चमड़े की एम्बॉसिंग मशीन का चयन करते समय आपको क्या देखना चाहिए?
उपकरण का चयन उत्पादन आवश्यकता शीट से शुरू होना चाहिए।.
केवल अधिकतम मशीन विनिर्देशों के साथ शुरू करने से बचें।.
अपनी सामग्री को परिभाषित करें
दस्तावेजः
- सामग्री संरचना;
- मोटाई;
- कार्य चौड़ाई;
- समर्थन;
- सतह कोटिंग;
- लोच;
- गर्मी प्रतिक्रिया।.
बनावट को परिभाषित करें
निर्दिष्ट करेंः
- अनाज शैली;
- पैटर्न स्केल;
- गहराई;
- दोहराना;
- चमक;
- स्पर्श आवश्यकता।.
उत्पादन की स्थिति को परिभाषित करें
विचार करें:
- आवश्यक कार्य चौड़ाई;
- सामान्य उत्पादन गति;
- सामग्री परिवर्तन आवृत्ति;
- रोलर परिवर्तन आवृत्ति;
- अपस्ट्रीम प्रक्रियाएं;
- डाउनस्ट्रीम प्रक्रियाओं।.
समायोजन पुनरावृत्ति का मूल्यांकन करें
एक औद्योगिक मशीन केवल समायोज्य नहीं होनी चाहिए।.
इसकी सेटिंग्स पुनर्प्राप्त करने योग्य होनी चाहिए।.
एक उत्पाद से दूसरे उत्पाद में बदलने के बाद, ऑपरेटरों को सीमित परीक्षण सामग्री के साथ पिछली प्रक्रिया पर लौटने में सक्षम होना चाहिए।.
सामान्य चयन गलतियाँ
अधिकतम दबाव पर ध्यान केंद्रित करना
अधिकतम दबाव दबाव एकरूपता का वर्णन नहीं करता है।.
संपूर्ण कार्य चौड़ाई में तैयार सतह का मूल्यांकन करें।.
केवल अधिकतम गति पर ध्यान केंद्रित करना
यांत्रिक गति तभी मायने रखती है जब बनावट स्वीकार्य रहे।.
महत्वपूर्ण आंकड़ा स्थिर उत्पादन गति है।.
केवल एक सामग्री का परीक्षण
एक मशीन जो एक नरम नमूने को सफलतापूर्वक उभारती है वह मोटी या अधिक लोचदार संरचना के साथ अलग व्यवहार कर सकती है।.
प्रतिनिधि उत्पादन सामग्री का उपयोग करें।.
कूलिंग को नजरअंदाज करना
बनावट स्थिरता का आकलन ठंडा होने के बाद किया जाना चाहिए, न कि केवल बनने के तुरंत बाद।.
चेंजओवर को नजरअंदाज करना
यदि कई पैटर्न की आवश्यकता होती है, तो रोलर बदलने, मशीन की सफाई, नुस्खा वसूली और सेटअप पुनरावृत्ति का मूल्यांकन करें।.
अकेले एम्बॉसिंग का मूल्यांकन करना
सतह की गुणवत्ता अपस्ट्रीम कोटिंग और डाउनस्ट्रीम प्रिंटिंग, लेमिनेशन या फिनिशिंग से प्रभावित हो सकती है।.
संपूर्ण विनिर्माण मार्ग का मूल्यांकन करें।.
एक व्यावहारिक चमड़ा एम्बॉसिंग मशीन चयन चेकलिस्ट
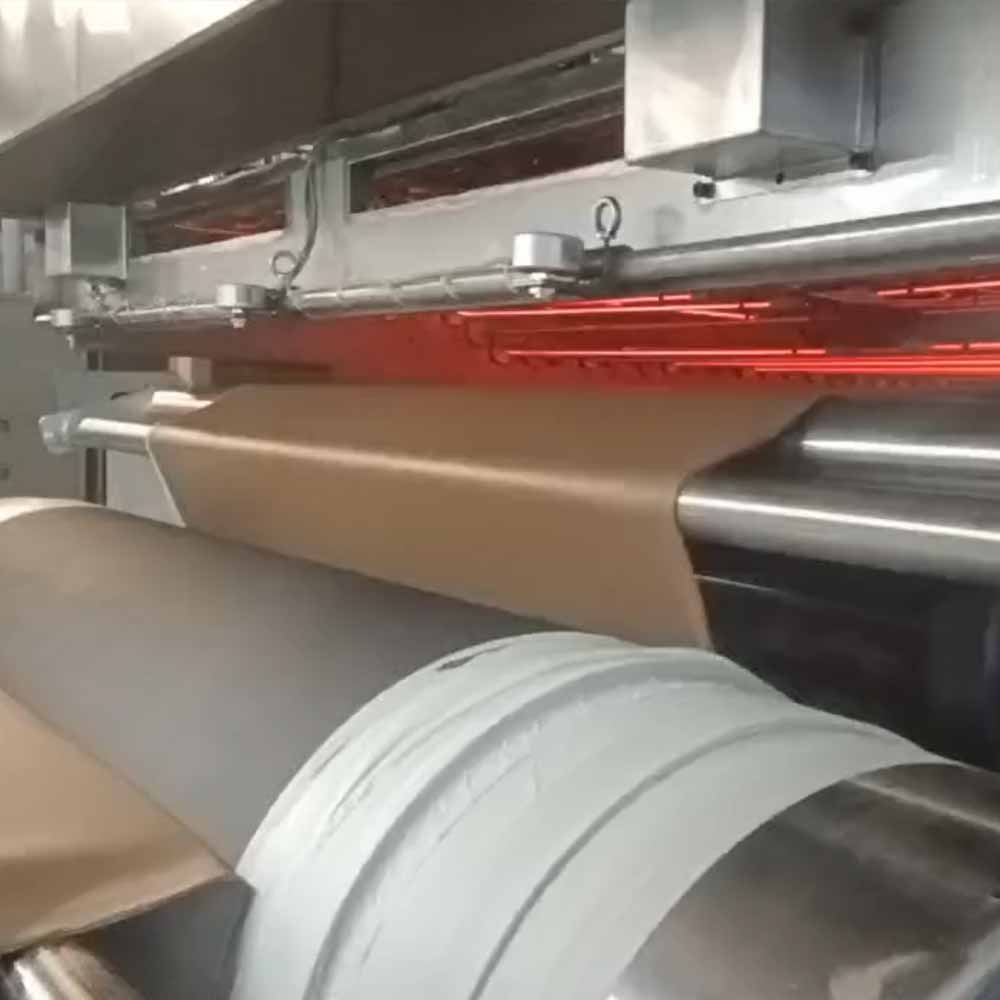
तकनीकी निर्णय लेने से पहले, इन सवालों के जवाब देंः
| सवाल | यह क्यों मायने रखता है |
|---|---|
| क्या सामग्री उभरा होगा? | गठन व्यवहार निर्धारित करता है |
| मोटाई सीमा क्या है? | दबाव और तापमान को प्रभावित करता है |
| क्या काम की चौड़ाई की आवश्यकता है? | मशीन विन्यास को परिभाषित करता है |
| क्या अनाज गहराई की उम्मीद है? | रोलर और प्रक्रिया डिजाइन को प्रभावित करता है |
| कितने पैटर्न का उपयोग किया जाएगा? | परिवर्तन आवश्यकताओं को प्रभावित करता है |
| सामग्री पहले मुद्रित है? | तापमान और संरेखण को प्रभावित कर सकता है |
| क्या सब्सट्रेट स्ट्रेचेबल है? | तनाव नियंत्रण को और अधिक महत्वपूर्ण बनाता है |
| क्या उत्पादन गति की आवश्यकता है? | समय बनाने को प्रभावित करता है |
| सामग्री को ठंडा कैसे किया जाएगा? | बनावट प्रतिधारण को प्रभावित करता है |
| एम्बॉसिंग के बाद क्या होता है? | अंतिम गुणवत्ता आवश्यकताओं को निर्धारित करता है |
इन सवालों का जवाब देने से चमड़े को उभारने के लिए “a मशीन का अनुरोध करने की तुलना में कहीं अधिक मजबूत उपकरण विनिर्देश बनता है।”
निष्कर्ष
चमड़े की एम्बॉसिंग मशीन तब सबसे प्रभावी होती है जब एम्बॉसिंग को एक साधारण सजावटी चरण के बजाय एक इंजीनियर सतह बनाने की प्रक्रिया के रूप में माना जाता है।.
अनाज की गुणवत्ता सामग्री संरचना, एम्बॉसिंग रोलर ज्यामिति, तापमान, दबाव, उत्पादन गति, वेब तनाव, शीतलन और डाउनस्ट्रीम प्रसंस्करण के संयुक्त प्रभाव के माध्यम से विकसित होती है।.
इसलिए सबसे विश्वसनीय मशीन मूल्यांकन वास्तविक उत्पादन सामग्री और मापने योग्य तैयार-सतह आवश्यकताओं का उपयोग करता है।.
केवल यह पूछने के बजाय कि क्या कोई मशीन एक पैटर्न बना सकती है, निर्माताओं को पूछना चाहिएः
क्या यह पूरी कामकाजी चौड़ाई में एक ही पैटर्न को पुन: पेश कर सकता है?
क्या यह निरंतर संचालन के दौरान उस परिणाम को बनाए रख सकता है?
क्या उत्पाद परिवर्तन के बाद वही सेटिंग्स पुनर्प्राप्त की जा सकती हैं?
क्या अनाज ठंडा होने और डाउनस्ट्रीम प्रसंस्करण के बाद स्थिर रहता है?
जब उन सवालों का लगातार जवाब दिया जा सकता है, तो चमड़ा एम्बॉसिंग मशीन बनावट बनाने वाले उपकरण से अधिक हो जाती है यह सतह-परिष्करण प्रणाली का एक नियंत्रित हिस्सा बन जाता है, जिससे निर्माताओं को स्थिर अनाज, पहचानने योग्य सतह चरित्र, और दोहराने योग्य सामग्री गुणवत्ता का उत्पादन करने में मदद मिलती है।.
अक्सर पूछे जाने वाले प्रश्न
लेदर एम्बॉसिंग मशीन क्या करती है?
एक चमड़े के एम्बॉसिंग मशीन चमड़े और सिंथेटिक चमड़े की सतहों पर अनाज, बनावट, लोगो, या सजावटी पैटर्न बनाती है यह एक पैटर्न वाले रोलर या बनाने वाले उपकरण को नियंत्रित दबाव, तापमान, गति, तनाव और शीतलन के साथ जोड़ती है ताकि दोहराए जाने योग्य सतह संरचनाओं का उत्पादन किया जा सके।.
क्या चमड़ा एम्बॉसिंग मशीन पीयू और पीवीसी चमड़े की प्रक्रिया कर सकती है?
हां, उपयुक्त मशीनें पीयू और पीवीसी सिंथेटिक चमड़े को संसाधित कर सकती हैं, लेकिन एक ही सेटिंग्स को स्वचालित रूप से दोनों के लिए उपयोग नहीं किया जाना चाहिए सतह कोटिंग, मोटाई, बैकिंग संरचना, लोच, थर्मल प्रतिक्रिया, और आवश्यक अनाज गहराई सभी सही एम्बॉसिंग स्थितियों को प्रभावित करते हैं।.
चमड़े की एम्बॉसिंग मशीन की बनावट की गुणवत्ता क्या प्रभावित करती है?
मुख्य कारकों में रोलर ज्यामिति, तापमान, दबाव, लाइन की गति, वेब तनाव, सामग्री संरचना, संरेखण और शीतलन को उभारना शामिल है ये चर परस्पर क्रिया करते हैं, इसलिए एक सेटिंग बदलने से एक ही समय में अनाज की गहराई, चमक, आयाम और बनावट प्रतिधारण प्रभावित हो सकता है।.
चमड़ा एम्बॉसिंग मशीन असमान अनाज क्यों पैदा करती है?
असमान अनाज अनियमित दबाव, तापमान अंतर, रोलर गलत संरेखण, वेब तनाव भिन्नता, सामग्री मोटाई परिवर्तन, या रोलर संदूषण के परिणामस्वरूप हो सकता है बाएं, केंद्र और दाएं वर्गों की तुलना करने से यह निर्धारित करने में मदद मिलती है कि दोष मशीन या सब्सट्रेट का पालन करता है या नहीं।.
मुझे चमड़े की एम्बॉसिंग मशीन कैसे चुननी चाहिए?
अपनी वास्तविक सामग्री, मोटाई रेंज, काम करने की चौड़ाई, अनाज डिजाइन, अपेक्षित बनावट गहराई, उत्पादन की गति, और डाउनस्ट्रीम प्रक्रियाओं के साथ शुरू करें प्रतिनिधि सामग्री का परीक्षण करें और केवल अधिकतम दबाव या गति से उपकरण चुनने के बजाय ठंडा करने के बाद बनावट स्थिरता का निरीक्षण करें।.